Hogyan befolyásolja a vágás geometriája az elektromos menetvágó gépek menetsimítását?
Az élvonalbeli geometria bekapcsolva Nagy sebességű acél menetvágó matricák közvetlenül meghatározza mind a forgács formáját, mind a menetfelület minőségét. A kulcsfontosságú tényezők közé tartozik a dőlésszög, a domborítási szög és a forgácseltávolító hornyok profilja. Az elektromos menetvágó gépben a forgási sebesség állandó és nagy; ezért a szerszámnak képesnek kell lennie az anyag nyírására túlzott súrlódás nélkül, ami munkakeményedéshez vagy menetszakadáshoz vezet.
A jól megtervezett szerszám progresszív vágási műveletet végez lesarkított vezetékén. Ahelyett, hogy egyetlen fordulattal kényszerítené ki a teljes menetformát, az ólom a vágási terhelést több fog között osztja el. Ez csökkenti a csőre nehezedő radiális nyomást, és segít megőrizni a gömbölyűséget – ez gyakori kihívás vékony falú vagy puha fémcsövek befűzésekor.
A forgácseltávolítás különösen kritikussá válik 2 hüvelyk feletti átmérőnél. Itt az eltávolított anyag mennyisége jelentős. A nagysebességű acél menetvágó szerszámaink csiszolt, megfelelően szögben elhelyezett hornyokkal rendelkeznek, amelyek érintőlegesen kilökik a forgácsot, megakadályozva a forgácsok újravágását, amelyek egyébként a friss menetoldalon vágnának. A Hangzhou Xinabo-nál a szerszámgeometria minden generációját saját intelligens menetvágó gépeinken validálják, hogy garantálják, hogy a forgácsáramlás soha nem zavarja a befogási és indexelési ciklust.
- Az agresszív, de szabályozott horogszög akár a vágási ellenállást is csökkenti 20% lágyacél csövön.
- A sugárirányú dombormű 3° és 5° között a vágóél mögött minimalizálja a sarokellenállást az élszilárdság veszélyeztetése nélkül.
- A megfelelően sugárzott forgácstörő hornyok megakadályozzák a hosszú, szálkás forgácsokat, amelyek a szerszámfej köré tekeredhetnek.
A megfelelő szerszámkészlet méretének kiválasztása az általános csőmenetrendekhez
A cső külső átmérője nem csak a névleges méretétől, hanem a fali ütemezésétől is függ. Mert Nagy sebességű acél menetvágó matricák kúpos csőmeneteken használva, a szerszámnak a megfelelő kezdőátmérővel kell kapcsolódnia a csőhöz, hogy a megfelelő kézzel szoros rögzítési hosszúságú menetet vághasson. Az eltérés azt eredményezheti, hogy a menetek a tömítés előtt alulnak, vagy éppen ellenkezőleg, nem hagynak elegendő menetmagasságot.
A gyakorlatban egy 1 hüvelykes Schedule 40 cső külső átmérője 1,315 hüvelyk, míg az azonos névleges méretű Schedule 80 cső átmérője megegyezik, de fala vastagabb. A menetvágó szerszám belevág a külső felületbe, így az 1 hüvelykes névleges csőhöz való szerszámkészletnek alkalmazkodnia kell ehhez az OD tűréshez. Az általunk kínált 4 részes készlet-konfigurációk a tűzvédelemben és a vízvezeték-szerelésben leggyakrabban használt átmérőket fedik le, és mindegyik matricakészlet úgy van méretezve, hogy megfeleljen az ASME B36.10 szabvány OD tartományának.
A nagy sebességű acél menetvágó szerszámkészletek jellemző lefedettsége elektromos menetvágó gépekhez | Állítsa be a konfigurációt | Névleges csőméret tartomány | Alkalmazás fókusz |
| 1/2"–3/4" készlet | DN15–DN20 | Sprinkler leágazó vezetékek, lakossági vízvezetékek |
| 1"–2" készlet | DN25–DN50 | Állványcsövek, fő vízvezeték felszállók |
| 2,5"–4" készlet | DN65–DN100 | Tűzoltó vezetékek, ipari folyamatok csővezetékei |
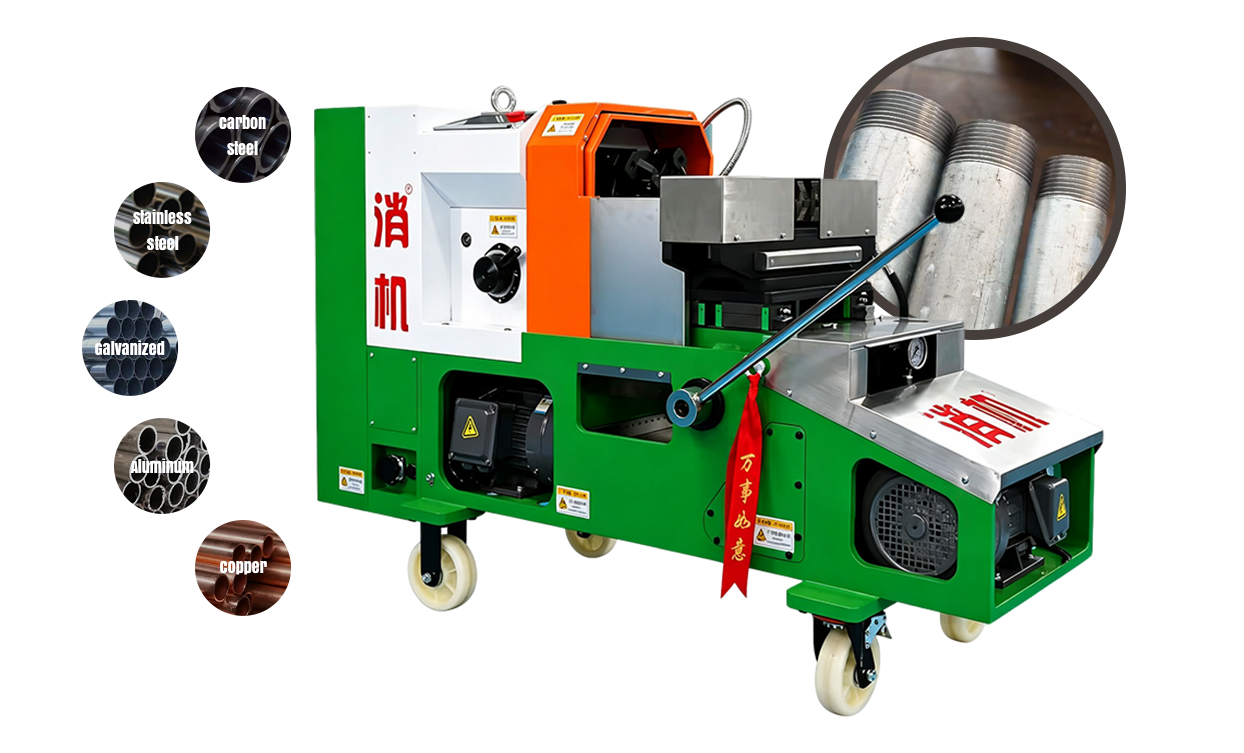
A Hangzhou Xinabo úgy tervezte meg ezeket a nagy sebességű acél menetvágó szerszámokat, hogy illeszkedjenek elektromos menetvágó gépeink előtolási sebességéhez és nyomatékához, biztosítva, hogy a készlet legkisebb átmérőjétől a legnagyobb átmérőig a szerszám zökkenőmentesen kapcsoljon be anélkül, hogy ütési terhelést okozna a motornak.
BSPT vs. NPT menetellenőrzés és terepi csere szempontok
Bár mind a BSPT (British Standard Pipe Taper) és az NPT (National Pipe Taper) kúpos menetek 1:16 kúpos arány, menetformáik összeférhetetlenek. A BSPT a 55° beépített szög lekerekített gyökerekkel és címerekkel, míg az NPT a 60° szög lapított címerekkel és gyökerekkel. Ha a nagysebességű acél menetvágó szerszámokat mindkét szabvány vágására tervezték, a szerszám geometriáját pontosan egy profilhoz kell rendelni – univerzális matrica nem létezik.
A terepen történő hitelesítés menetemelkedés-mérővel és profilsablonnal gyorsan elvégezhető. A 1/2 hüvelykes BSPT-szál menetemelkedése 14 szál hüvelykenként, megegyezik az NPT-vel, ami gyakran téves azonosításhoz vezet. A különbség azonban nyilvánvalóvá válik egy profil-összehasonlító alatt, vagy akár a címer alakjának jól megvilágított vizuális ellenőrzésével. Megbízható szabály: ha a címer határozottan lekerekítettnek tűnik, és a szerelvényen lévő jelölések „Rp” vagy „Rc” jelzést mutatnak, a szerszámnak BSPT konfigurációjúnak kell lennie.
A tömítőanyag alkalmazása is eltérő. Az NPT-menetek rutinszerűen PTFE-szalagot vagy folyékony tömítőanyagot igényelnek a külső menetre, míg a BSPT-rendszerek, különösen az ISO 7-1 szerintiek, jobban támaszkodhatnak a kúpos kötés fém-fém interferenciájára, takarékosan használva a hézagolóanyagot. Az NPT-jelölésű nagysebességű acél menetvágó szerszám használata BSPT munkához még erős tömítőanyag esetén is veszélyezteti a tömítést, mivel a menetoldali érintkezési felület csökken a szögeltérés miatt.
Nagysebességű acél menetvágó szerszámaink dedikált BSPT és NPT változatban állnak rendelkezésre, és a Hangzhou Xinabo gondoskodik arról, hogy minden készlet lézerrel legyen megjelölve a menetszabvány szerint, hogy elkerülje a találgatásokat a vegyes szabványú építkezéseken.
A HSS szerszám élettartamának maximalizálása az élvonalbeli állapot felügyeletével
A nagysebességű acél menetvágó szerszámok több száz menetvágási ciklust is kibírnak, mielőtt újraélezést igényelnének, de élettartamuk nagymértékben függ az élromlás korai jeleinek felismerésétől. A legpraktikusabb térjelző a motor áramfelvételének növekedése az elektromos menetvágó gépen. Az emelkedés 10% és 15% között egy adott csőméretnél az alapvonali áramerősség feletti érték arra utal, hogy a vágóélek lekerekednek és a súrlódás nő.
A nagyítás melletti szemrevételezés a kopás három szakaszát tárja fel:
- Első oldalkopás: a finom, egyenletes kopás 0,1 mm-ig normális, és nem befolyásolja a menet pontosságát.
- Kráter kialakulása: lokalizált gödrök a gereblye felületén azt jelzik, hogy a HSS az érintkezési ponton termikusan lágyul; a kenést azonnal ellenőrizni kell.
- Élletörés: mikroforgácsolás a címerképző él mentén durva menetcsúcsokat hoz létre, és határozott jele annak, hogy az újracsiszolás esedékes.
Újraélezéskor kritikus fontosságú, hogy minden vágófogról azonos mennyiségű anyagot távolítsunk el, hogy megőrizzük a szerszám koncentrikusságát. Még a 0,02 mm az aszimmetria miatt a szál kereken elvágható. A Hangzhou Xinabo nagysebességű acél menetvágó szerszámainkat precíziós köszörüléssel készítik szilárd HSS nyersdarabból, kiegyensúlyozott fogtávolsággal, így a professzionális újracsiszolás után megtartják az eredeti formatűrést, és továbbra is szoros, megbízható csőkötéseket készítenek.