


Frekvenciaátalakító fém hidegvágó fűrész
1. Következő generációs teljesítmény, több mint 3500 precíz vágást biztosít minden pengével 2. Intelligens motortechnológia 3. Precíziós Shad...
See Details
Négy hüvelykes tűzoltó vezeték, nagyjából negyven csatlakozás, kéthetes átadási dátum és egy mindössze két hüvelykesre méretezett gép. Ez az egyetlen eltérés a csőmenet legdrágább hibája, és bérelt felszerelésként, túlóráként vagy olyan menetként jelenik meg, amely az ellenőrzés napján nem felel meg a mérőműszer-ellenőrzésnek. A javítás alapból nem nagyobb gép; három változót egyezik helyesen: a csőméretet és a falvastagságot, a menetszabványt, amelyet az ellenőr felmér, és az illesztések számát, amelyeket a személyzetnek műszakonként el kell vágnia.
Helyezze ezt a hármat, és minden más, beleértve az árat is, logikusan következik. Tévedje meg őket, és semmilyen lóerő nem kompenzálja.
Távolítsa el a marketinget és a menetvágó gép egy öt részből álló rendszer: a csövet tartó tokmányból, a menetet elvágó szerszámfejből, az elforgató hajtásból, a kenésből és a forgácskezelésből, valamint a tartóállványból vagy padból, amelyen ül. Bármelyik gyengesége ovális csőként, szakadt szálakként vagy a padlón terhelés alatt végigsétáló gépként jelenik meg.
Öt specifikáció érdemel figyelmet az ár előtt:
Kezdje a projekt legnagyobb csövével, majd adjon hozzá egy méretnyi belmagasságot. Ha a munka 4 hüvelykes felszállókat és 6 hüvelykes fejléceket tartalmaz, a 4 hüvelykes gép már túl kicsi; ha a munka 1/2-2 hüvelykes HVAC és sprinkler ágak, egy 4 hüvelykes gép felesleges tőke és többletsúly a helyszínen.
Az általános szerelési és karbantartási munkákhoz három géposztály lefedi a legtöbb helyzetet.
| osztály | Tipikus kapacitás | Befűzési módszer | A legalkalmasabb | Gyakorlati óvatosság |
|---|---|---|---|---|
| Kézi racsnis menetvágó | 1/2-2 hüvelyk | Kézzel hajtott, egyetlen vágófej | Javítások, kis bekötések, szűk terek | Kezelő fáradtsága, következetlen elkeskenyedés hosszú futásokon |
| Kettős sebességű elektromos | 15-100 mm (1/2-4 hüvelyk) | Motoros hajtás, két sebesség tartomány | Helyszíni szerelés, tűzoltó csővezetékek, HVAC vezetékek | Stabil teljesítményt és helyes kopáskezelést igényel |
| Automatikus intelligens | Konfigurálható, általában 4 hüvelykes vagy nagyobb méretre | Motoros szorítás, előtolás és kenés | Gyártóüzletek, nagy hézagszám, nem szabványos menetek | Magasabb tőkeköltség, képzett kezelőkre és tervezett karbantartásra van szükség |
Egy kétsebességes elektromos gép, például az SQ100 15-100 mm-t, míg az SQ65 15-65 mm-t fed le; egy méretosztály különbsége dönti el, hogy egy 3 hüvelykes vonal rutinszerű vagy lehetetlen.
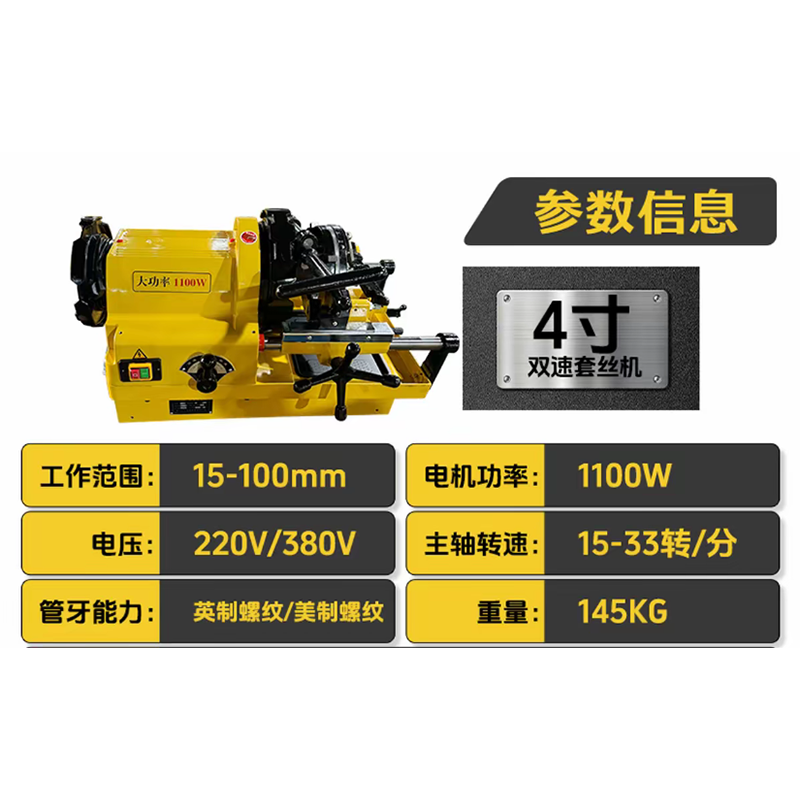 SQ100 4 hüvelykes 15-100 mm-es kétsebességű elektromos csőmenetbevágó gép Ezt az SQ100 4 hüvelykes, 15-100 mm-es, kettős sebességű elektromos csőmenetbevágó gépet precíz és hatékony csőmeneti műveletekre tervezték, 15-100... Termék megtekintése →
Ellenőrizze az anyagok kompatibilitását is. Szénacél menetek könnyen; a rozsdamentes, horganyzott és ötvözött csövek lassabb sebességet, élesebb szerszámokat és bőségesebb vágófolyadékot igényelnek, és egyes vékonyfalú rozsdamentes acélminőségeket teljesen más módszerrel kell vágni.
A döntés számtani, nem preferencia. A 2 hüvelykes szénacélon a kézi menetvágó kötésenként általában 8-15 percet vesz igénybe, ha beleszámít a beállításba és a kezelésbe. Egy kétsebességes elektromos gép ezt nagyjából 3-5 percre teszi. Egy automata gép motoros rögzítéssel, előtolással és kenéssel 1,5-2,5 percet érhet el, és a kezelő szabadon előkészítheti a következő csövet, miközben az aktuális menet elvág.
Szorozza meg ezt a különbséget a személyzet költségével. 150 illesztésnél a 12 perc és 3 perc közötti hézag kötésenként nagyjából 22 óra munkaidőt jelent egyetlen feladaton, az elutasított szálak utómunkálatai előtt. Általában ez a teljes indoklása egy osztályban feljebb lépésre.
Az automata gépek három konkrét helyzetben keresik meg az árukat: az ismétlődő méreteknél nagy hézagszámok, vegyes vagy nem szabványos menetspecifikációk, amelyek megismételhető menetemelkedést és mélységet követelnek meg, valamint olyan üzletekben, ahol a menet minősége közvetlenül befolyásolja a későbbi összeszerelést. Egy vállalkozónak, aki hetente húsz ízületet vág le öt méretben, a kétsebességes elektromos gép a jobb vétel, és a megtakarítás a matricákban, a pótalkatrészekben és a póttokmányban van.
A következetesség, ahol az automatizálás valóban megváltoztatja az eredményeket. Az előtolási sebességet és a kenést vezérlő gép eltávolítja azt a kezelői változót, amely a menetek váltakozását okozza a műszakok között, ami akkor számít, ha az ellenőr minden tizedik csatlakozást mér. A miénk menetmegoldások az ismételhető kimenet gondolata köré épülnek, nem pedig a nyers sebességre.
 Intelligens menetvágó gép 1. A cső átmérőjének automatikus azonosítása Termék megtekintése →
A menethibák ritkán azonnal meghibásodnak. Meghibásodnak a nyomáspróba során vagy egy szezonnyi termikus ciklus után. Három csekk elkapja a legtöbbjüket.
Az NPT-menetek kúposak 1:16 arányban, és a kúpos alakot a szerszámnak kell levágnia, nem pedig túlhúzással. A helyesen vágott NPT kötést kézzel szorosan össze kell szerelni, nagyjából két-három fordulattal, majd csavarkulccsal kell két-három fordulatot megtenni. A kevesebb fordulat alulméretezett menetet jelent; több azt jelenti, hogy a cérna túl mélyre lett vágva, vagy a matrica elkopott.
Használjon osztásmérőt a gyors terepi ellenőrzéshez, és gyűrűs vagy dugaszmérőt az elfogadáshoz. Egy általános tűréspozíció plusz vagy mínusz egy fordulat az alap szelvénysíkhoz képest. Ha az ízületek a mínusz oldal felé sodródnak egy eltolódás során, álljon meg és ellenőrizze a szerszámot; a kopás progresszív és egységes, így minden további szál örökli ezt.
Az elszakadt, repedezett vagy epedezett menetek négy okra mutatnak rá valószínűségi sorrendben: tompa matricák, elégtelen vagy rossz vágófolyadék, túl nagy orsófordulatszám vagy nem koncentrikusan tartott cső. Ellenőrizze a tokmányt, mielőtt a vágófejet hibáztatná.
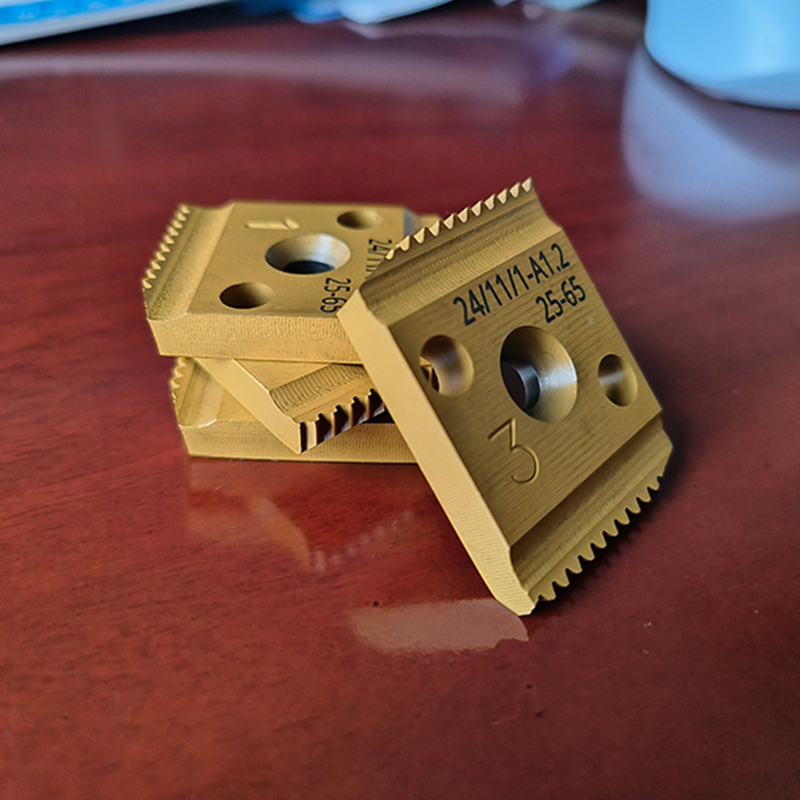
A vágószerszámok azok, ahonnan csendben kiszivárognak a költségvetések. A gyorsacél szerszámok éle sokkal hosszabb, mint a szénacél megfelelői, különösen a rozsdamentes és horganyzott csöveknél, és tolerálják a megszakított vágásokat, amelyek akkor jelentkeznek, ha a cső falvastagsága változik. A kétélű kialakítás mind az első, mind a hátsó élen vágott, ami csökkenti a menetenkénti nyomatékot, és tisztább tetőt eredményez, valamivel magasabb vételár árán.
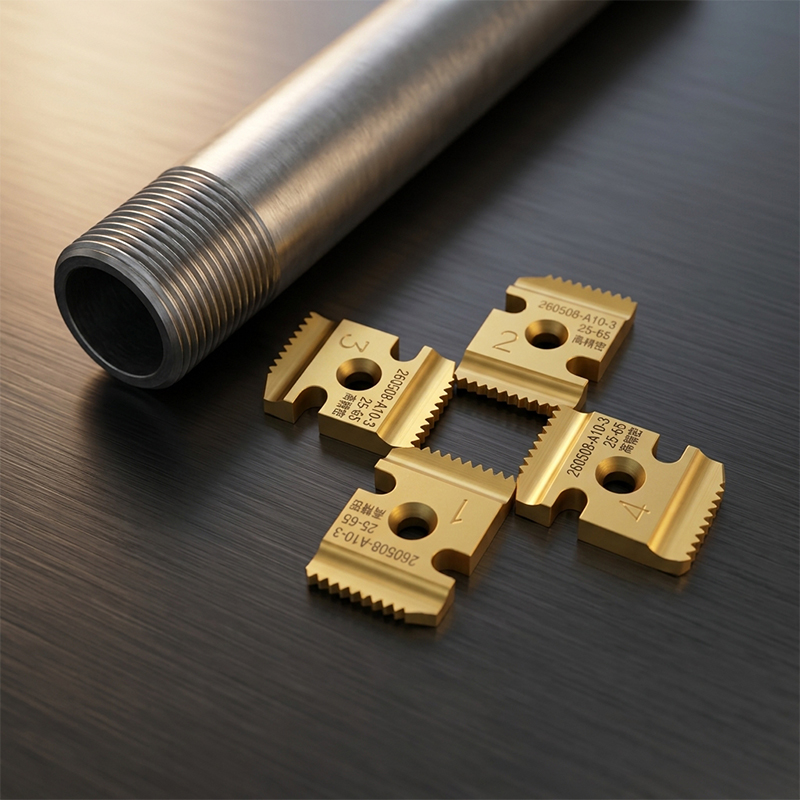 Kétélű menetvágó matricák Speciális kompatibilitás: Kizárólag az intelligens menetvágó gépekhez tervezett szerszámok nagy pontosságú megmunkálású szerkezettel rendelkeznek, amely tökéletesen illeszkedik a... Termék megtekintése →
A vágófolyadék acélon nem kötelező. Lehűti a szerszámot, kiöblíti a forgácsot és szabályozza a súrlódást, amely epedést okoz. Ha a gépet szárazon futtatjuk a folyadék megtakarítása érdekében, általában megduplázza a szerszám fogyasztását, és növeli a kilökődési arányt, ami sokkal nagyobb költség, mint maga a folyadék. Tartson forgácstálcát vagy leválasztót a hurokban, hogy a keringtetett folyadék ne vigye vissza a súrolóanyagot a vágóélre.
Rendelje meg a szerszámokat pontosan a projektje által meghatározott szabvány szerint, és tartson egy tartalék készletet a helyszínen. Egyetlen kopott kocka egy napig tétlenül tud tölteni egy teljes legénységet, amíg egy csere elszáll.
A gép megérkezése előtt ellenőrizze az ellátást. A kétsebességes elektromos menetvágók általában egyfázisú 220 V-os és háromfázisú 380 V-os konfigurációkban kaphatók, és a kettő a helyszínen nem cserélhető fel. A hosszú hosszabbító vezetékek feszültségesést okoznak, ami lassú indításként és leégett motorként jelenik meg; használja a lehető legrövidebb nagy teherbírású kábelt, és védje az áramkört hibaáram-védővel.
Gyakorlati biztonsági pontok, amelyeket a tapasztalt személyzet betart: lábkapcsoló, így mindkét keze távol marad a vágófejtől, védi a forgó tokmányt, vészleállítás elérhető közelségben, és azonnali leállítás, ha a gép elindul, vagy a cső elmozdul. A nedves helyeken és a kültéri téli munkákon különös figyelmet kell fordítani a kábel állapotára, és a gépet állványon vagy padon kell elhelyezni, nem pedig levágásokra támasztani.
A hidegvágó fűrészeket és az egyéb előkészítő eszközöket ugyanolyan fegyelemmel kell használni. A szögletes, sorjamentes csővég sokkal pontosabban menet, mint egy csiszolókoronggal végzett vágás, és a sorjázás másodpercekig tart, összehasonlítva egy tönkrement menet újravágásával.
A kiválasztási folyamat mélyebb áttekintéséhez, beleértve az osztályok közötti kompromisszumokat is, tekintse meg ezt a gyakorlati útmutatót hogyan válasszunk csőbefűző gépet .
Vásárolja meg a legnagyobb csövet, amelyet befűz, azt a menetszabványt, amelyet az ellenőr felmér, és azt a hézagszámot, amelyet a személyzetnek minden műszakban meg kell adnia. Ez a három válasz határozza meg, hogy egy kétsebességes elektromos gép vagy egy automata intelligens egység a helyes vásárlás, és azt is meghatározza, hogy mennyit kell költeni a szerszámokra és a kenésre. Minden olyan elutasítás, amely egy unalmas szerszámra vagy egy elcsúszott tokmányra vezethető vissza, a vásárlási szakaszban született döntés volt, nem a helyszínen.

1. Következő generációs teljesítmény, több mint 3500 precíz vágást biztosít minden pengével 2. Intelligens motortechnológia 3. Precíziós Shad...
See Details
Speciális kompatibilitás: Kizárólag intelligens menetvágó gépekhez tervezve, a szerszámok nagy pontosságú megmunkálású szerkezettel rendelkeznek, a...
See Details
Ez a 21 V-os lítium-ion kefe nélküli forgókalapács egy ipari minőségű szerszám, amelyet beton, kő és más kemény anyagok fúrására és vésésére tervez...
See Details
Ez a 380 V-os elektromos nyomásvizsgáló szivattyú egy professzionális eszköz, amelyet csövek, szelepek, nyomástartó edények és egyéb berendezések h...
See Details
Az XJ.728 21V lítium-ion nagymágneses kefe nélküli forgókalapács a Xiaojia márka nagy teherbírású, ipari minőségű kalapácsa. A továbbfejlesztett...
See Details
Az XJ.533 21 V-os lítium-ion kefe nélküli ütvecsavarozó a Xiaojia márka 21 V-os akkumulátoros akkus szerszáma, amely ötvözi a vezetékes szerszámok ...
See Details
Az XJ.918 21V lítium-ion nagymágneses kefe nélküli sarokcsiszoló a Xiaojia márka nagy teherbírású ipari minőségű csiszolója. A továbbfejlesztett...
See Details
Az XJ.853 21V lítium-ion nagy mágneses kefe nélküli körfűrész a Xiaojia márka ipari minőségű kézi körfűrésze. A nagymágneses kefe nélküli motorr...
See Details
Az XJ.204 16V 4" kefe nélküli elektromos láncfűrész egy kompakt lítium-ion láncfűrész a Xiaojia márkától. A 16 V-os kefe nélküli motorral és 4"-...
See Details
Ez a 21 V-os lítium-ion szórópisztoly (Small Airplane modell) egy hordozható, vezeték nélküli festőeszköz, amelyet festékszóráshoz terveztek. A ...
See Details
Szerzői jog © by Hangzhou Xinabo Intelligent Electromechanical Technology Co., Ltd Rights Reserved. Pipe Threaders Manufacturers

