


Intelligens menetvágó gép
1. A cső átmérőjének automatikus azonosítása 2. Automatikus szerszámbeállítás és beállítás 3. Csőméretek 15 mm-től 100 mm-ig 4...
See Details
An intelligens csőcsavaró gép közvetlenül akár 40%-kal csökkenti a gyártási ciklus idejét, miközben megtartja a ±0,1 fokos hajlítási pontossági küszöböt. Ez nem jövőbeli előrejelzés, hanem a modern gyártási létesítmények ellenőrzött eredménye, amelyek integrált zárt hurkú visszacsatoló rendszerekkel és adaptív útvonal-programozással rendelkeznek. A fő előny a munkák közötti kézi újrakalibrálás kiküszöbölése, a kezelőtől függő készségről a folyamatvezérelt konzisztenciára való átállás.
Az olyan ágazatokban, mint az autóipari üzemanyag-vezetékek, HVAC-alkatrészek vagy szerkezeti vázak összetett, több hajlítású csövekkel foglalkozó gyártók esetében a mérhető eredmény a hulladékarány 3-5%-os csökkenése az ipari átlagról 0,5% alá. A következő elemzés részletezi a technológia hatékony megvalósításához szükséges technikai mechanizmusokat, adatokkal alátámasztott teljesítménynövekedést és strukturális döntéseket.
A hagyományos hidraulikus vagy kézi csavarógépek rögzített túlhajlítási szögekkel működnek, hogy kompenzálják az anyag visszaugrását, jellemzően 2-5 fokkal túlhajlítva, a cső átmérő-fal arányától függően. Ez a módszer kudarcot vall, ha az anyag keménysége akár 5-8%-kal is változik, aminek eredményeként az alkatrészek selejteznek. Intelligens gép használ valós idejű szögnyomaték monitorozás 1000 Hz-es mintavételi frekvencián.
A vezérlő algoritmus érzékeli a rugalmas helyreállítási gradienst a hajlítás tartózkodási fázisában. Például egy 1,0 mm-es falú, 12 mm-es OD 304-es rozsdamentes acélcsövön a rendszer méri a különbséget a csúcshajlítási szög és az ellazított szög között. A soron belüli gyártásból származó adatok azt mutatják, hogy az adaptív rendszerek csökkentik a visszarugózási eltérést ±0,7 fokról ±0,12 fok 10 000 cikluson keresztül. Ez a konzisztencia közvetlenül lehetővé teszi a zéró toldás nélküli összeszerelősorokat.
Ezekben a gépekben az intelligencia egy háromrétegű adatarchitektúrából származik: érzékelőgyűjtés, élfeldolgozás és felhőelemzés. A csavarófejen lévő rezgésérzékelők és a szorítószerszámon lévő nyomaték-átalakítók minden egyes anyagtételhez alapjelet generálnak. Amikor új tétel kerül kiállításra a harmonikus rezgés 7%-os növekedése 120 Hz-en , a rendszer jelzi a lehetséges szerszámkopást vagy kenési veszteséget, mielőtt egyetlen tűréshatáron kívüli alkatrészt gyártanának.
Egy hőcserélő gyártó esettanulmánya rögzítette a 62%-kal csökkenti a nem tervezett állásidőt az ilyen prediktív modellek bevezetése után a karbantartás átállítása reaktívról ütemezett 15 perces beavatkozásokra a műszakváltások során.
A működési előny nyilvánvalóvá válik, ha összehasonlítjuk a 15 mm-es rézcső háromhajlításos, kétcsavaros ciklusát. A hagyományos gép minden kanyar után kézi mérést, kezelői beállítást és másodlagos korrekciós lépést igényel. Az intelligens gép minden lépést egyetlen, megszakítás nélküli sorrendben hajt végre szinkronizált tengelyek segítségével.
| Paraméter | Hagyományos hidraulikus csavarás | Intelligens csőcsavaró gép |
|---|---|---|
| A gép ciklusideje (másodperc) | 48 | 29 |
| Kézi ellenőrzés és javítás (másodpercben) | 35 | 6 |
| Részenként összesen (másodperc) | 83 | 35 |
| Első menetes hozam | 88,5% | 99,3% |
Ez azt jelenti, hogy a 57,8%-os alkatrészenkénti teljes feldolgozási idő csökkenése és tízszeresére csökken az átdolgozási munka. A különbség a legszembetűnőbb a vékonyfalú csöveknél, ahol a hagyományos gépek összeeshetnek a túlhajlítás miatt.
Nem minden cső reagál egyformán az intelligens csavarásra. A gép hatékonysága a négy kritikus bemenet előre feltérképezett kapcsolatától függ: az anyag folyáshatára (MPa), a falvastagság (mm), a hajlítási sugár aránya és a csavarási szög (fok). Egy intelligens rendszer digitális ikerként tárolja ezeket az azonnali visszahíváshoz.
Egy gyártóüzem, amely műszakonként 2000 alumíniumcsővel váltott át a kézi csavarásról az intelligens csavarásra, arról számolt be, hogy műszakonkénti 84 alkatrészről mindössze 11-re csökkent az anyagpazarlás, ami közvetlen megtakarítást jelent. 1470 dollár hetente nyersanyagköltségekben a jelenlegi piaci árfolyamon.
Ennek a technológiának az átvételéhez többre van szükség, mint egy új csavarófej vásárlására. Az adatgyűjtéshez és a kezelők átképzéséhez szükséges infrastruktúra kritikus fontosságú. Az alábbiakban egy hitelesített sorozat látható egy közepes méretű HVAC-komponens üzem nemrégiben történt integrációjából.
Az üzem 14 napon belül teljes termelési felfutást ért el, és az intelligens gép beruházás megtérülési idejét 8,2 hónapra számolták csak a munkaerő-megtakarítás és a selejtcsökkentés alapján.
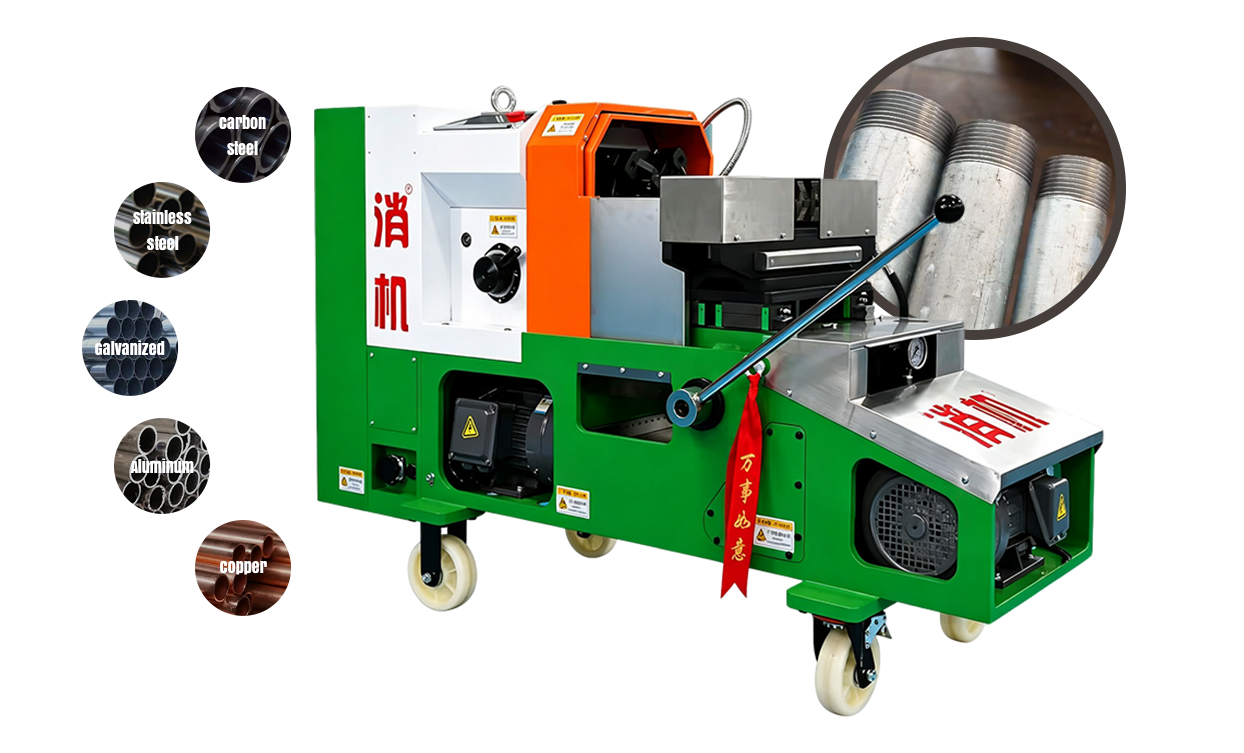
1. A cső átmérőjének automatikus azonosítása 2. Automatikus szerszámbeállítás és beállítás 3. Csőméretek 15 mm-től 100 mm-ig 4...
See Details
1. Intelligens beállítás, elektromos csavarozás 2. Takarítson meg munkát és javítsa a hatékonyságot 3. Az elrendezés ésszerű, biztonságos és ...
See Details
Ez a 18 V-os lítium-ion ipari kábelvágó egy professzionális eszköz, amelyet nagy átmérőjű kábelek vágására terveztek. Kefe nélküli lítium-ion tá...
See Details
Az XJ.709 21V lítium-ion nagy mágneses kefe nélküli forgókalapács a Xiaojia márka ipari minőségű kalapácsa. A nagymágneses kefe nélküli motorral fe...
See Details
Az XJ.728 21V lítium-ion nagymágneses kefe nélküli forgókalapács a Xiaojia márka nagy teherbírású, ipari minőségű kalapácsa. A továbbfejlesztett...
See Details
Az XJ.523 21V lítium-ion kefe nélküli ütvecsavarozó a Xiaojia márka nagy teherbírású, ipari minőségű szerszáma. Nagy teljesítményű, 350 N·m maxi...
See Details
Az XJ.608 21V lítium-ion kefe nélküli ütvefúró/csavarozó a Xiaojia márka sokoldalú, ipari minőségű akkus fúrógépe. Kefe nélküli motorral, kalapá...
See Details
Az XJ.617 21 V-os lítium-ion kefe nélküli ütvefúró/csavarozó egy nagy teherbírású, többfunkciós fúró a Xiaojia márkától. A továbbfejlesztett, 170 N...
See Details
Az XJ.592 16V kefe nélküli racsnis kulcs a Xiaojia márka kompakt, ipari minőségű racsnis kulcsa. 16 V-os kefe nélküli motorral és ferde kialakításs...
See Details
Ez a 21 V-os lítium-ion szórópisztoly (Small Airplane modell) egy hordozható, vezeték nélküli festőeszköz, amelyet festékszóráshoz terveztek. A ...
See Details
Szerzői jog © by Hangzhou Xinabo Intelligent Electromechanical Technology Co., Ltd Rights Reserved. Pipe Threaders Manufacturers

